-

+86-13404286222
-


Informati ora
+86-13404286222
Informati ora
Un cilindro del compressore da 4 tonnellate con una tolleranza del foro di 0,04 mm e una finestra di installazione di 11 settimane mette in luce una catena di fornitura debole in circa dieci minuti. Le parti di grandi dimensioni raramente falliscono in fase di disegno. Falliscono durante il terzo riaggiustamento, quando il dato si è spostato e nessun documento prova da dove l'errore sia entrato nel processo.
Questa guida rappresenta il metodo di lavoro dell'acquirente per l'approvvigionamento di servizi di lavorazione di componenti di grandi dimensioni per apparecchiature industriali: cosa copre realmente l'ambito, come leggere la busta di una macchina, cosa deve dimostrare un sistema di qualità su carta e dove passano effettivamente le settimane tra il rilascio del disegno e la spedizione.
I servizi di lavorazione di componenti di grandi dimensioni coprono la lavorazione di finitura e la certificazione dimensionale di parti fuse, forgiate o saldate di peso compreso tra circa 500 kg e 20 tonnellate che non si adattano o non mantengono la tolleranza sui centri di lavoro verticali standard.
Il peso decide quale gru prenotare. La caratteristica lavorata decide quale fornitore può fornire un preventivo, poiché la rotondità del foro, il parallelismo della flangia e il profilo del dente richiedono ciascuno una macchina utensile diversa e un metodo di ispezione diverso.
| Gruppo di componenti | Peso di lavoro | Caratteristiche critiche lavorate | Focus dell'ispezione |
| Cilindri e corpi cilindri dei compressori | da 1 a 5 t | Rotondità del foro, concentricità, facce di tenuta | Misurazione del foro, CMM, prove con liquidi penetranti |
| Corpi anti-esplosione | da 2 a 8 t | Planarità della cavità del pistone, fori di tenuta | Test ad ultrasuoni, test di pressione |
| Flange dell'albero principale dell'energia eolica | da 3 a 12 t | Passo della circonferenza dei bulloni, parallelismo delle flange | Test ad ultrasuoni, tracciamento laser |
| Accessori per turbine a vapore | da 1 a 6 t | Diametri dei perni, profili delle scanalature delle pale | Controlli magnetoscopici, controlli di rotondità |
| Rulli e sedi cuscinetti universali | da 0,5 a 8 t | Cilindricità del diametro esterno, accoppiamento dei cuscinetti | Misurazione della durezza e della rugosità |
| Cremagliere e ingranaggi di trasmissione | da 0,3 a 3 t | Profilo del dente, passo cumulativo | Misurazione di ingranaggi, test con particelle magnetiche |
Un grande cilindro del compressore mostra perché la sequenza è importante. La fusione si raffredda in modo non uniforme, quindi un'officina competente la sgrossa, lascia che le sollecitazioni si assestino, quindi rifinisce la perforazione su una macchina che preserva sempre lo stesso dato.
 Fusione di produttori di alloggiamenti per compressori I compressori di grandi dimensioni adottano solitamente design strutturali per carichi pesanti, in grado di sopportare carichi ad alta intensità e quindi avere forti capacità di funzionamento continuo. Annuncio... Visualizza il prodotto →
Se un fornitore non è in grado di descrivere la sequenza di finitura grezza nella prima conversazione tecnica, sta citando un pezzo che non ha mai lavorato prima, qualunque siano le affermazioni del catalogo.
L’involucro della macchina squalifica più fornitori rispetto al prezzo. Un'alesatrice a corsa lunga, una tavola adatta al peso del pezzo e una gru in grado di ruotare il pezzo sono il biglietto d'ingresso, non l'elemento di differenziazione.
Un'officina capace gestisce una combinazione di attrezzature piuttosto che una macchina eroica: centri di lavoro orizzontali, centri di lavoro a portale, alesatrici CNC, torni verticali CNC ad alta velocità e centri di tornitura-fresatura verticali. Ciascun tipo possiede una diversa famiglia di funzionalità e la loro sovrapposizione è ciò che mantiene un lavoro fuori dal percorso critico.
Queste cinque risposte separano le officine che mantengono una tolleranza sui pezzi di più tonnellate da quelle che possiedono semplicemente una macchina di grandi dimensioni. Un fornitore che cita 8 micrometri di precisione della macchina dovrebbe essere in grado di spiegare come tale valore sopravviva a tre operazioni sullo stesso pezzo.
La qualità del materiale può aggiungere o eliminare due settimane di tempo macchina, perché le leghe resistenti al calore tagliano a una frazione della velocità dell'acciaio al carbonio e si incrudiscono nel momento in cui la velocità di avanzamento esita.
| Materiale | Velocità di taglio rispetto all'acciaio 1045 | Principale rischio di lavorazione | Utilizzo tipico |
| Acciaio al carbonio e ferro duttile | 100 per cento | Chiacchiere su sezioni sottili | Corpi di cilindri, alloggiamenti di compressori |
| Acciaio duplex 2205 | dal 40 al 50%. | Incrudimento a basso avanzamento | Flange, manicotti, alberi |
| Inconel 718 (UNS N07718 / 2.4668) | Dal 20 al 30 per cento | Rapida usura ad intaglio sugli utensili | Forgiati, boccole, manicotti per alte temperature |
| Haynes 188 (UNS R30188 / GH5188) | Dal 15 al 25%. | Lega abrasiva al cobalto, scarsa truciolabilità | Lamiera, nastro e barra per servizio ad alta temperatura |
Questi moltiplicatori sono cifre di pianificazione, non affermazioni di marketing. Un'officina che propone Inconel 718 alle velocità di taglio dell'acciaio al carbonio non l'ha mai lavorato oppure intende perdere denaro con l'ordine.
Le qualità speciali richiedono inoltre una catena di fornitura dietro la macchina. Forgiati e pezzi lavorati in Inconel 718, Haynes 188 e duplex 2205 si comportano diversamente all'avanguardia e un fornitore dovrebbe essere in grado di mostrare i dati di taglio e le referenze di lavori precedenti per ciascun grado anziché trattarli come un'unica categoria.
 Produttori di lavorazione di parti di fusione di forgiatura La forgiatura e la fusione sono entrambi metodi importanti di lavorazione dei metalli nel settore e hanno un'ampia gamma di applicazioni. Hanno differenze significative in termini di... Visualizza il prodotto →
Richiedi l'ispezione e il piano di prova prima di chiedere il prezzo. L'ITP è l'unico documento che assegna la responsabilità per ciascuna dimensione e un fornitore che non può emetterne uno entro un giorno non ne emetterà uno nemmeno sotto pressione.
Un sistema funzionante per componenti di grandi dimensioni comprende test con particelle magnetiche e ultrasuoni, test di durezza, misurazione della rugosità superficiale e micrometri e calibri calibrati mantenuti secondo un programma di calibrazione documentato. Gli ispettori formati a tempo pieno contano più dell'elenco degli strumenti, perché le parti di molte tonnellate vengono controllate in fasi anziché solo alla fine.
I progetti di riferimento abbreviano la valutazione. I fornitori che consegnano a affermati costruttori di apparecchiature come DANIELI, KOBELCO, ANDRITZ e ROSS hanno già superato controlli che la maggior parte degli acquirenti non è in grado di riprodurre in una singola visita. La disciplina del processo dietro lavorazione ad alta precisione di componenti di grandi dimensioni è anche una lista di controllo corretta da confrontare con la procedura scritta del fornitore.
Le parti critiche per la sicurezza alzano nuovamente il livello. Il corpo del dispositivo di prevenzione dello scoppio viene ispezionato con test a ultrasuoni e testato a pressione prima della spedizione, e la documentazione viaggia con la parte.
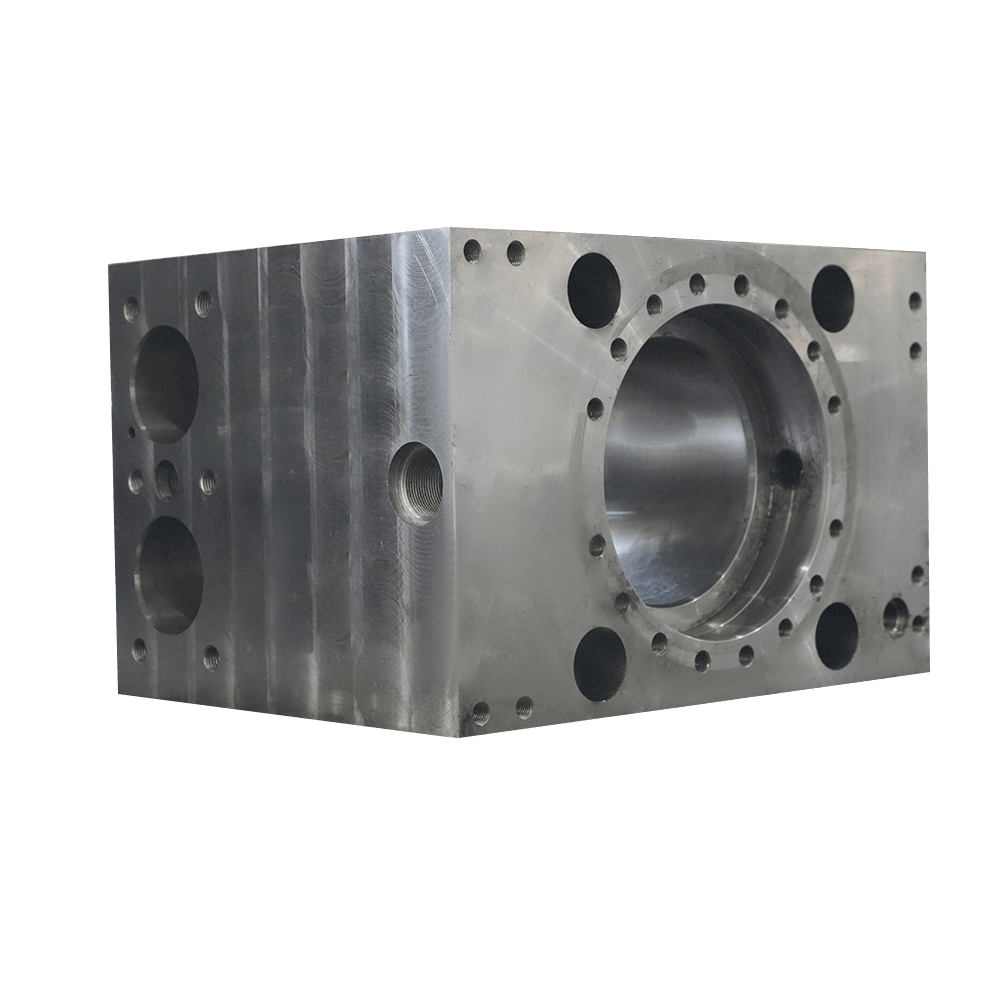 Produttori di dispositivi di prevenzione dello scoppio del pozzo petrolifero Dispositivo di prevenzione dello scoppio del pozzo petrolifero Visualizza altro Visualizza il prodotto →
Un componente lavorato da 3 a 5 tonnellate richiede normalmente dalle 14 alle 18 settimane dal rilascio del disegno alla spedizione, e la fusione o la forgiatura consumano la maggior parte di quel tempo.
Inseguire l'officina meccanica raramente salva un programma, perché la lavorazione di sgrossatura attende il sollievo dallo stress e la finitura attende che il taglio grezzo rilasci la distorsione rimanente. La documentazione, gli NDT e l'imballaggio possono essere eseguiti parallelamente al passaggio finale e tale sovrapposizione è il punto in cui una o due settimane sono realisticamente recuperabili.
La questione decisiva non è chi riesce a trovare una macchina, ma chi firma il rapporto dimensionale quando un foro esaurisce la tolleranza.
La responsabilità da parte di un’unica fonte è l’argomento pratico. Quando il pezzo grezzo e il pezzo finito provengono dalla stessa organizzazione, una non conformità ha un proprietario invece di tre, e l’azione correttiva si ripercuote sul processo piuttosto che sul contratto. Gli intermediari funzionano ancora bene per le parti standard con specifiche chiuse e tolleranze generose.
Pianificare da 14 a 18 settimane dal rilascio del disegno per un componente da 3 a 5 tonnellate. La fusione o la forgiatura richiedono circa 5-6 settimane, la finitura 3-4 settimane e l'ispezione con documentazione circa 1 settimana. I nuovi modelli aggiungono 2 o 3 settimane.
È possibile ottenere una precisione della macchina di circa 8 micrometri su un centro di alesatura o a portale ben mantenuto, ma la tolleranza della parte dipende dal conteggio delle impostazioni e dal controllo termico. Tolleranze finite realistiche per fori e accoppiamenti di cuscinetti su parti di più tonnellate rientrano nella fascia da 0,02 a 0,05 mm quando la parte rimane all'interno di una catena di riferimento.
Qualsiasi grado di nichel, cobalto o duplex. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) e l'acciaio inossidabile duplex 2205 tagliano al 15-50% della velocità dell'acciaio al carbonio e si incrudiscono rapidamente. Richiedi i dati di taglio e una referenza di lavoro precedente nello stesso grado.
Punti di attesa, elenco degli strumenti con stato di calibrazione, criteri di accettazione per disegno, metodi e copertura NDT, tracciabilità del materiale per numero di colata e nome della persona che firma la liberatoria finale.
 No. 16 Dayuanli Road, Yunting Street, Jiangyin City, provincia di Jiangsu, Cina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Componenti di grandi dimensioni di grandi produttori di lavorazione meccanica